
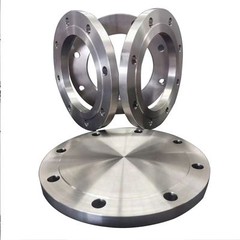

Titanium-stub
Merknaam:Yuanzekai
Materialen: Titanium en titaniumlegering
Standaard: ANSI, ASTM, DIN, JIS, BS, ISO, GB
Afmeting: 1/2"-48", of volgens de tekening, indien vereist
Toepassing: petrochemie, ontzilting van zeewater, energie, gas, bouw
Productintroductie
Titanium stompwordt ook wel titanium butt welding ring genoemd. De methode van het gebruiken van titanium stompe uiteinden door de roestvrijstalen flens, en pijpleiding (titanium pijp) lassen, twee gelastetitanium stompuiteinden kont, roestvrijstalen flensbevestiging. De contactplaats met het medium in de pijpleiding is titaniummateriaal, dat wil zeggen, vanwege de eigenschappen van titanium, de originele titaniumpijp entitanium stompeinde, en het roestvrijstalen stompgedeelte komt niet in contact met het medium, speelt alleen het effect van bevestiging, om zo de kosten aanzienlijk te verlagen.
Productbeschrijving
| Productnaam | Titanium stomp |
| Merknaam | Yuanzekai |
| Oorspronkelijke plaats | Baoji, Shaaxi, China |
| Vorm | Ronde |
| Materiaal | Titanium en titaniumlegering |
| Sollicitatie | Industrie |
| Maat | Op maat gemaakt |
| Kleur | Splinter |
| Standaard | ASME B16.9, B16.11, B16.28, DIN2615, DIN2616BS4504 |
| Oppervlakte behandeling | Zandstralen |
| Minimale bestelhoeveelheid | Onderhandelen |
| Pakket | Houten kist, of indien nodig |
Proces van titanium stomp
(1) Snijden: indien naadloze buisflenzen worden gebruikt, directe meting van titanium buis en de totale lengte van de flensdiameter snijden titanium buis, indien de specificatie bijzonder groot is, moet titanium plaat worden gebruikt rolflenzen worden eerst in titanium buis gerold met titanium plaat, en vervolgens meten en snijden.
(2) Stabilisatie van de buis: druk de gesneden titaniumbuis met een hydraulische pers in het midden van de mal. De hoogte van de mal is de lengte van de titaniumbuis in flensvorm, aangeduid als titaniumbuis A. Het deel dat hoger is dan de mal is het titaniumbuisdeel dat zal worden gebruikt als de lapdiameter, aangeduid als titaniumbuis B.
(3) Verwarmen: verhit titaniumbuis B met een bakpistool totdat de titaniumbuis rood wordt (de temperatuur is ongeveer 400 graden);
(4) Persen: Plaats eerst de kant-en-klare bal ③ op de bovenkant van de verwarmde titaniumbuis B, druk met de hydraulische pers, druk de titaniumbuis B in een trechtervorm, druk de sterkte van de bal is over het algemeen half in de titaniumbuis B en gebruik vervolgens de kern ④ om uit te lijnen met de bovenkant van de trechter, druk de kern met de hydraulische pers, druk totdat de titaniumbuis B horizontaal is, Nadat de kern is verwijderd, wordt de titaniumbuis B, die een vlak is geworden, met een hydraulische pers geperst om de vlakheid aan te passen. Nadat u de vlakheid hebt aangepast, kunt u doorgaan naar het volgende proces.
(5) Afschuinen, auto-afdichtingslijn: volgens de behoeften van klanten, als u afschuining nodig hebt, neem dan de flens naar de afschuiningsmachine voor afschuining. Als u de auto-afdichtingsdraad nodig hebt, haal dan de draaibank-auto-afdichtingsdraad.
Producten weergeven


onze fabriek

sollicitatie

certificaat

Populaire tags: titanium stub, Chinese titanium stub fabrikanten, leveranciers, fabriek
You Might Also Like
Aanvraag sturen